
Guía completa para el proceso de reparación de motores de alta tensión: manual operativo completo desde el diagnóstico de fallas hasta la aceptación de la reparación
Fecha de publicación:2026-06-02 Categoría:Noticias del sector Número de visitas:14425
摘要:
Guía completa del proceso de reparación de motores de alta tensión: manual operativo completo desde el diagnóstico de fallas hasta la aceptación de la reparación. Cuando un motor de alta tensión falla, ¿se debe reparar o reemplazar? ¿Cómo encontrar un servicio de reparación confiable? ¿Cómo se verifica la calidad de la reparación? Estas tres preguntas preocupan a muchos administradores de equipos de fábricas. El centro de reparación del Grupo Xi’an Taifu Xima Motor cuenta con
Catálogo de artículos[Oculto]
- Guía completa para el proceso de reparación de motores de alta tensión: manual operativo completo desde el diagnóstico de fallas hasta la aceptación de la reparación
- Reparar o reemplazar: marco de toma de decisiones
- Primera etapa: Diagnóstico y evaluación de fallas
- Segunda etapa: desmontaje e inspección detallada
- Tercera etapa: reparación del devanado (el proceso más importante)
- Cuarta etapa: Reparación y mecanizado del rotor
- Quinta etapa: montaje y puesta a punto
- Sexta etapa: Puntos clave para la aceptación por parte del usuario
- problemas comunes
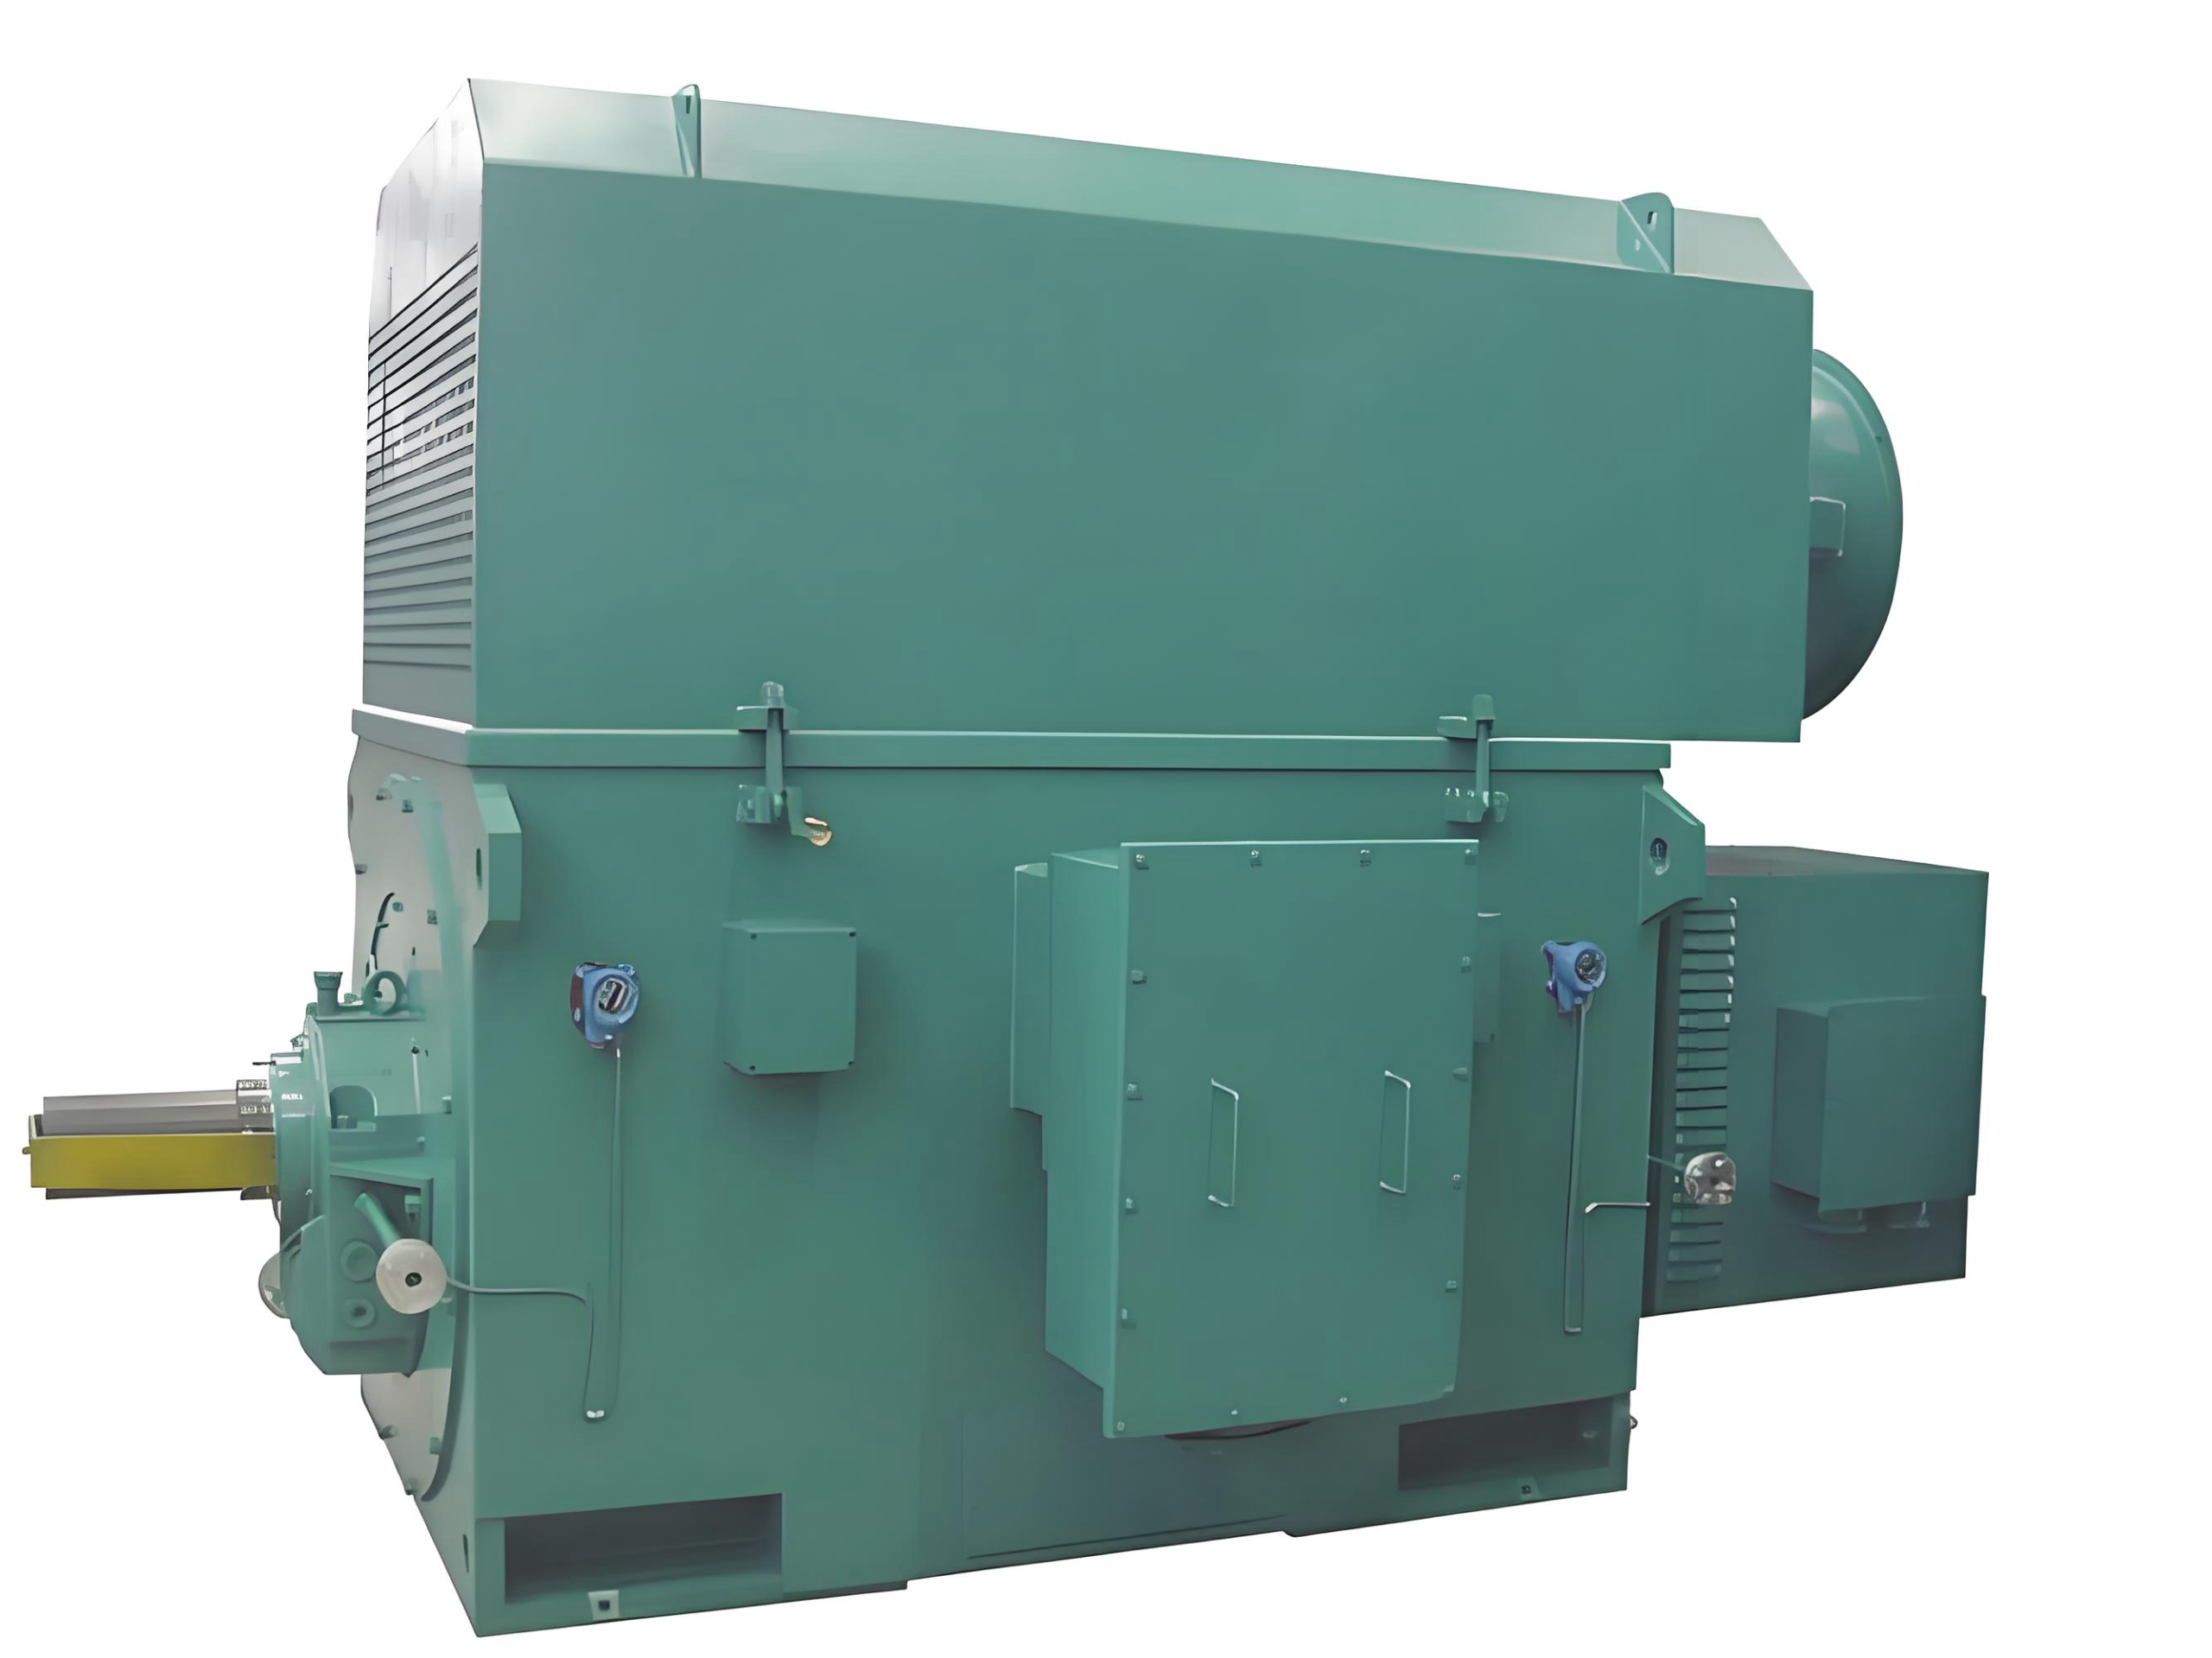
Motores de alta tensiónGuía completa del proceso de reparación: manual operativo integral desde la identificación de fallas hasta la aceptación de la reparación
Cuando un motor de alta tensión falla, ¿se debe reparar o reemplazar? ¿Cómo encontrar un servicio de reparación confiable? ¿Cómo se verifica la calidad de la reparación? Estas tres preguntas preocupan a muchos administradores de equipos de fábrica. Xi’anMotores Taifu SimoEl centro de mantenimiento del grupo cuenta con más de 30 años de experiencia en el mantenimiento de motores de alta tensión. En este artículo se detalla el proceso completo de mantenimiento y los puntos clave de control de calidad, con el fin de ayudar a las entidades usuarias a tomar decisiones acertadas y supervisar de manera efectiva la calidad del mantenimiento.
Reparar o reemplazar: marco de toma de decisiones
Tras una falla en un motor de alta tensión, lo primero que hay que hacer es decidir si se debe reparar o reemplazar. El siguiente marco puede servir como referencia:
Casos en los que se da prioridad a la reparación
- La vida útil de los motores es relativamente corta (no supera los dos tercios de la vida útil prevista, por lo general menos de 15 años)
- La falla consiste en un daño localizado (falla en un devanado monofásico, daño en los cojinetes, daño en la caja de conexiones, etc.)
- Es difícil conseguir rápidamente en el mercado motores con las mismas especificaciones (potencia muy alta, especificaciones personalizadas especiales)
- Los costos de reparación son inferiores al 60% del precio de compra de un producto nuevo
- Las pérdidas por paralización son mucho mayores que los costos de reparación, por lo que es necesario reanudar la producción lo más rápido posible.
Casos en los que se da prioridad al reemplazo
- El motor lleva más de 20 años en servicio y el sistema de aislamiento presenta un grave deterioro.
- Falla recurrente (el devanado se ha rebobinado más de dos veces)
- El motor original es un motor IE1 de baja eficiencia; su sustitución permite obtener un ahorro energético significativo.
- Los costos de reparación superan el 70% del precio de compra de un producto nuevo
- El modelo original ya no se fabrica, por lo que es difícil garantizar el funcionamiento a largo plazo con las piezas de repuesto.
Si desea evaluar si vale la pena reparar su motor de alta tensión,Póngase en contacto con el equipo de servicio técnico de XimaRealizamos una evaluación técnica gratuita y te ofrecemos un plan de reparación detallado y un presupuesto.
Primera etapa: Diagnóstico y evaluación de fallas
Diagnóstico preliminar en el lugar (antes de detener la máquina)
- Registrar los parámetros de funcionamiento previos a la falla: corriente, vibración, anomalías de temperatura y su duración
- Revisar el registro de operaciones de protección: operaciones por sobrecorriente, puesta a tierra, protección diferencial, etc.
- Inspección visual: tapa dañada, fuga en los cojinetes, entrada de agua en la caja de conexiones, olor a quemado
Pruebas básicas tras la parada de la máquina
- Medición de la resistencia de aislamiento:Utiliza un megohmetro de 2500 V o 5000 V, registra los valores de R15 y R60, así como el índice de absorción, para determinar el grado de daño en el aislamiento.
- Medición de la resistencia en corriente continua:Mide la resistencia en corriente continua del devanado trifásico; si el desequilibrio supera los 2%, se debe realizar una inspección más detallada.
- Revisión de los rodamientos:Gira el rotor manualmente para comprobar si la resistencia de los cojinetes es uniforme y escucha si hay ruidos extraños.
- Medición del espacio de aire:Mide el entrehierro entre el estator y el rotor en las cuatro direcciones con una galga; si la irregularidad supera los 10%, se debe tomar medidas correctivas.
Contenido del informe de evaluación
Los centros de servicio técnico autorizados deben emitir un informe de evaluación por escrito al finalizar el diagnóstico, que incluya: el análisis de las causas de la falla, la descripción del grado de daño, las recomendaciones sobre el plan de reparación, el costo estimado de la reparación y el plazo estimado de la reparación.Centro de servicio técnico de XimaLa evaluación in situ y la emisión del informe pueden realizarse en un plazo de 48 horas.
Segunda etapa: desmontaje e inspección detallada
Requisitos de las normas de desmontaje
- Antes de desarmar el equipo, marca la posición relativa de cada componente (orientación de las tapas, ubicación de la caja de conexiones, etc.) para asegurarte de que no haya errores al volver a armarlo.
- Registrar las dimensiones de ajuste (diámetro interno del cojinete, diámetro externo del rotor, diámetro interno del estator) como base para la aceptación tras la reparación.
- Proteger los devanados del estator durante la extracción del rotor para evitar daños en el aislamiento
Puntos clave de la inspección del estator
- Aspecto del devanado: presencia o ausencia de carbonización, decoloración o grietas
- Revisión de las cuñas de la ranura: comprobar si hay holgura o deformación
- Atado de los extremos: si hay holgura o si hay cintas rotas
- Revisión del núcleo de hierro: verificar si hay cortocircuitos entre las láminas, si hay láminas sueltas o si presentan decoloración por sobrecalentamiento
- Prueba de descargas parciales en el devanado de alta tensión: determinación del grado de deterioro del aislamiento
Puntos clave para la inspección del rotor
- Rotor de jaula: se debe verificar si hay roturas en las barras conductoras (mediante inspección por ultrasonido o prueba de corriente)
- Rotor bobinado: aislamiento de los devanados, desgaste de los anillos colectores, contacto de las escobillas
- Núcleo de hierro: si presenta holguras o grietas
- Eje: curvatura (la curvatura en toda la longitud no debe superar los 0,03 mm), desgaste del diámetro del eje
Tercera etapa: reparación del devanado (el proceso más importante)
Preparativos previos al tendido de cables
- Eliminación del devanado antiguo: ablandar el aislamiento mediante calentamiento eléctrico o remojo en solvente; retirar completamente los cables; limpiar las paredes de las ranuras del núcleo de hierro
- Inspección y reparación del núcleo de hierro: prueba de pérdidas de flujo magnético, solución de cortocircuitos entre láminas
- Selección de materiales aislantes: Seleccionar materiales aislantes que cumplan con los requisitos, de acuerdo con el grado de aislamiento del motor original (clase F o clase H).
Procesos clave del devanado de alta tensión
- Vendaje aislante:Las bobinas de alta tensión se envuelven de manera continua con cintas de mica en varias capas, con cada capa enrollada a medio solapada, lo que garantiza un espesor uniforme.
- Conformado de bobinas:Se moldea con moldes especiales según las dimensiones originales, lo que garantiza la precisión geométrica.
- Orden de inserción de los cables:Incrustar según el orden de fase del diseño, asegurando la disposición correcta de las bobinas y las conexiones.
- Modelado de extremos:Los extremos deben atarse y moldearse según los requisitos del plano, asegurándose de que las distancias eléctricas cumplan con los requisitos.
Tratamiento de impregnación con laca
- Proceso de impregnación: El VPI (impregnación a presión al vacío) es el proceso estándar para motores de alta tensión, que garantiza la densidad general del sistema de aislamiento.
- Temperatura de curado: normalmente entre 130 y 140 °C; tiempo: de 8 a 12 horas
- Número de inmersiones en laca: por lo general, de 2 a 3; los motores de alta potencia pueden requerir más inmersiones
- Selección de la pintura aislante: debe corresponder al grado de aislamiento (en aplicaciones de clase F, se debe elegir pintura de clase F)
Cuarta etapa: Reparación y mecanizado del rotor
Reparación de la cámara del cojinete
- Cuando el desgaste no supere los 0,05 mm: reparar con un aglutinante inorgánico
- Cuando el desgaste supera los 0,05 mm: después de la soldadura de recubrimiento, se mecaniza hasta alcanzar las dimensiones originales, con una tolerancia de h6.
Corrección del balance dinámico
- Después de reparar el rotor, es imprescindible volver a realizar el equilibrado dinámico; este paso no debe omitirse.
- Nivel de precisión de equilibrado: los motores de alta tensión suelen requerir un nivel G1.0 o G2.5
- Velocidad de prueba de equilibrio: no debe ser inferior a la velocidad nominal
Quinta etapa: montaje y puesta a punto
Control de calidad del ensamblaje
- Instalación de los cojinetes: Calienta los cojinetes con un calentador por inducción hasta alcanzar una temperatura de 90 a 100 °C y luego instálalos en caliente; está prohibido instalarlos en frío mediante percusión.
- Montaje de la tapa: Apriete los pernos de manera simétrica y por etapas, aplicando el par de apriete especificado.
- Reevaluación de los espacios de aire: medir los espacios de aire en cuatro puntos después del ensamblaje y compararlos con los registros previos al mantenimiento
Pruebas eléctricas previas a la salida de fábrica
- Medición de la resistencia en corriente continua del devanado (desequilibrio trifásico ≤ 2%)
- Resistencia de aislamiento del devanado respecto a tierra (no inferior a la norma original)
- Prueba de resistencia a la tensión de red (tensión de prueba = 2 veces la tensión nominal + 1000 V, duración: 60 segundos)
- Prueba en vacío: funcionamiento en vacío a la tensión nominal; medición de la corriente en vacío, la potencia y la vibración
Sexta etapa: Puntos clave para la aceptación por parte del usuario
Una vez que el usuario reciba el motor reparado, deberá realizar la siguiente verificación:
- Revisar los registros de mantenimiento y los informes de pruebas (los centros de servicio autorizados deben proporcionar registros escritos completos)
- Verificar que los parámetros de la placa de identificación coincidan con los originales
- Inspección visual: la caja de conexiones está bien sellada, los soportes de suspensión están en buen estado y la placa de identificación es legible
- Primera puesta en marcha tras la instalación en el lugar: monitorear la corriente de arranque, la corriente de funcionamiento, la vibración y la temperatura, y compararlas con los datos históricos
El centro de servicio técnico de Xima ofrece una garantía de 12 meses para todos los productos reparados; los motores reparados incluyen un registro completo de la reparación y un informe de pruebas. Si desea obtener más informaciónDetalles del servicio de reparación de motores de alta tensión或Solicitar cotización de reparación, no dudes en contactarnos.
problemas comunes
Pregunta: ¿Cuánto tiempo suele tardar el servicio técnico de un motor de alta tensión?
Respuesta: Las reparaciones menores, como el cambio de cojinetes, suelen tardar de 1 a 3 días; las reparaciones parciales de los devanados, de 5 a 10 días; y las reparaciones generales (incluido el rebobinado de los devanados), de 15 a 30 días, dependiendo de la potencia y el grado de daño.
Pregunta: ¿Cuál es el costo aproximado de la reparación de un motor de alta tensión?
Respuesta: Los costos de reparación varían mucho según el tipo de falla y la potencia. El cambio de cojinetes cuesta varios miles de yuanes, mientras que el costo de una reparación integral suele oscilar entre el 30% y el 60% del precio de un motor nuevo. Se recomienda ponerse en contacto conCentro de servicio técnico de XimaObtén una cotización precisa basada en fallas reales.
Pregunta: ¿Cómo se puede determinar si una empresa de reparación cuenta con la certificación necesaria para reparar motores de alta tensión?
Respuesta: Las empresas autorizadas para la reparación de motores de alta tensión deben contar con una licencia de reparación de equipos especiales (motores) expedida por las autoridades nacionales de regulación del mercado, o con un certificado de acreditación de reparación otorgado por el fabricante original.Motores antideflagrantesPara realizar el mantenimiento se requiere además un certificado de calificación para reparaciones a prueba de explosiones.
Xi'an Taifu Xima Motor Group Co., Ltd. | Centro de servicio técnico para motores de alta tensión | Atención en todo el país | simo.org.cn
 Oficina de Seguridad Pública de Shaanxi nº 41032502000206